700+ câu trắc nghiệm Công nghệ chế tạo máy có đáp án - Phần 21
25 câu hỏi
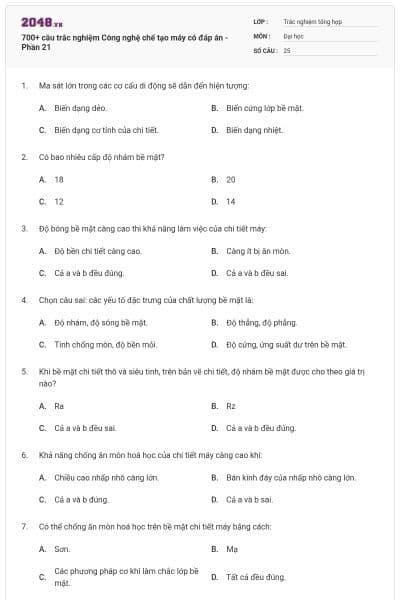
Biến dạng dẻo.
Biến cứng lớp bề mặt.
Biến dạng cơ tính của chi tiết.
Biến dạng nhiệt.
18
20
12
14
Độ bền chi tiết càng cao.
Càng ít bị ăn mòn.
Cả a và b đều đúng.
Cả a và b đều sai.
Độ nhám, độ sóng bề mặt.
Độ thẳng, độ phẳng.
Tính chống mòn, độ bền mỏi.
Độ cứng, ứng suất dư trên bề mặt.
Ra
Rz
Cả a và b đều sai.
Cả a và b đều đúng.
Chiều cao nhấp nhô càng lớn.
Bán kính đáy của nhấp nhô càng lớn.
Cả a và b đúng.
Cả a và b sai.
Sơn.
Mạ
Các phương pháp cơ khí làm chắc lớp bề mặt.
Tất cả đều đúng.
Thông số hình học của dụng cụ cắt.
Lượng chạy dao s.
Chế độ cắt v, s, t.
a và b đúng.
Nhiệt cắt.
Thông số hình học của dụng cụ cắt.
Vật liệu gia công.
Cả b và c đúng.
Học thông minh hơn mỗi ngày
Xem toàn bộ 25 câu hỏi và nhiều hơn nữa với tài khoản miễn phí
Ra
Rz
Cả a và b đều sai.
Cả a và b đều đúng.
Chế độ cắt.
Dung dịch tưới nguội
Cả a và b đúng
Cả a và b sai.
Ra
Rz
a và b đúng
a và b sai
Làm giảm tính chống mòn của chi tiết máy.
Làm giảm độ bền mỏi của chi tiết máy.
Làm giảm quá trình ăn mòn hoá học trên bề mặt chi tiết máy.
Làm giảm độ chính xác các mối lắp ghép.
Sinh ra các phần tử ăn mòn tăng cường quá trình ăn mòn và khuếch tán ở lớp bề mặt.
Làm tăng tính chống mòn của chi tiết máy.
Làm tăng độ bền mỏi của chi tiết máy.
Làm tăng độ chính xác các mối lắp ghép.
Ứng suất dư có ảnh hưởng đáng kể đến tính chống mòn của chi tiết máy.
Ứng suất dư nén trên lớp bề mặt có tác dụng nâng cao độ bền mỏi của chi tiết máy.
Ứng suất dư kéo trên lớp bề mặt có tác dụng hạ thấp độ bền mỏi của chi tiết máy.
Bề mặt chi tiết máy càng ít nhám thì sẽ càng ít bị ăn mòn hoá học.
Chọn đáp án A
Tốc độ cắt trong khoảng 30 đến 60 m/ph thì độ nhám bề mặt gia công giảm.
Khi lượng chạy dao s < 0,02 mm/v thì độ nhám bề mặt giảm.
Khi lượng chạy dao s > 0,15 mm/v thì độ nhám bề mặt tăng.
Quá trình rung động trong hệ thống công nghệ làm tăng độ sóng và độ nhám bề mặt gia công.
Trường lực xuất hiện và mất đi, biến dạng dẻo gây ra ứng suất dư trong lớp bề mặt.
Trường lực xuất hiện và mất đi, biến dạng đàn hồi gây ra ứng suất dư trong lớp bề mặt.
Biến dạng dẻo sinh ra khi cắt làm chắc lớp vật liệu bề mặt, làm tăng thể tích riêng của lớp kim loại ngoài cùng.
Nhiệt sinh ra ở vùng cắt làm thay đổi cấu trúc vật liệu và thể tích kim loại.
Chuẩn bị hệ thống công nghệ thật tốt
Cải thiện các yếu tố hình học của dụng cụ cắt và chất lượng mài dụng cụ
Tạo lớp cứng nguội trên bề mặt chi tiết
Cả a, b và c
Lực cắt tăng.
Bán kính mũi dao r tăng.
Dao bị mòn, bị cùn.
Góc trước tăng.
Góc trước tăng.
Tốc độ cắt v tăng.
Góc sát tăng.
Lực cắt tăng.
Lực cắt giảm.
Bán kính mũi dao r tăng.
Dao bị mòn, bị cùn.
Góc trước giảm.
Góc trước tăng.
Bán kính mũi dao r tăng.
Góc sát tăng.
Tăng lượng chạy dao s
Góc trước giảm.
Bán kính mũi dao r tăng.
Góc sát giảm.
Tăng lượng chạy dao s.
nhỏ hơn
tương đương.
lớn hơn.
không xác định được.
Chọn chế độ cắt hợp lý.
Máy không cần phải đủ độ cứng vững mà phải có độ chính xác cao.
Chọn phương pháp gia công hợp lý.
Cải thiện chất lượng mài dụng cụ cắt.
Bạn có thích hoạt động này không?
Hãy lưu hoặc chia sẻ nội dung này đến mọi người.
Gợi ý cho bạn

Ý tưởng của bạn, bài học của bạn
Tự thiết kế đề thi, bài giảng hoặc flashcard theo cách riêng.



Học liệu phổ biến Trắc nghiệm tổng hợp
Trắc nghiệm tổng hợp
Bài tập vừa sức, đúng lớp
Chọn nội dung phù hợp và tạo hoạt động cho lớp của bạn.